كيف تعمل آلات ثني حديد التسليح الأوتوماتيكية الصناعية في مواقع البناء - دليل خطوة بخطوة لتشكيل قضبان

지금 보고 있는 영상
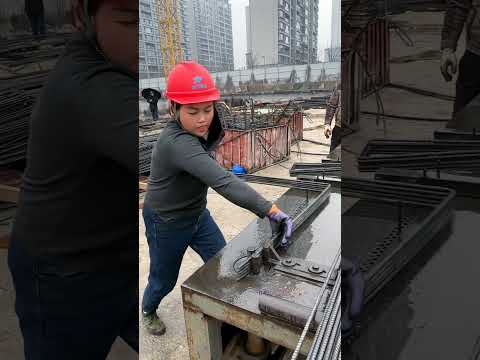
كيف تعمل آلات ثني حديد التسليح الأوتوماتيكية الصناعية في مواقع البناء - دليل خطوة بخطوة لتشكيل قضبان
조회수 73,038
영상 설명 · 눌러서 펼치기
يُظهر هذا الفيديو كيفية عمل آلات ثني حديد التسليح الصناعية الأوتوماتيكية في مواقع البناء لتشكيل عدة قضبان تسليح فولاذية في آنٍ واحد. تستخدم هذه الآلات أنظمة كهربائية أو هيدروليكية لثني حديد التسليح على البارد بزوايا دقيقة (من 0° إلى 180°) لتطبيقات تسليح الخرسانة. تتضمن العملية إدخال قضبان التسليح المستقيمة إلى الآلة، وتحديد زاوية الثني والشكل المطلوبين باستخدام لوحة تحكم أو محددات يدوية، ثم تشغيل رأس الثني الذي يدور لتشكيل الفولاذ وفقًا للمواصفات الدقيقة. تستخدم الآلات الحديثة أنظمة تحكم مؤازرة أو أنظمة تحكم منطقية قابلة للبرمجة (PLC) لتحقيق دقة عالية وقابلية تكرار ممتازة [المراجع: 4][المراجع: 8]، حيث تستطيع بعض الطرازات إنتاج ما بين 4 إلى 6 أطنان من الركائز في الساعة [المراجع: 1]. يعتمد التصميم الهندسي لهذه الآلات على الميزة الميكانيكية، وتطبيق عزم الدوران بدقة، ومبادئ علم المواد لثني الفولاذ دون تجاوز حد المرونة. يُعد هذا مثالًا رائعًا على أتمتة البناء الحديثة وتصنيع الفولاذ بدقة متناهية!
أولاً: الجوانب الأساسية
1. آلية الثني ومبدأ الميزة الميكانيكية
- تستخدم آلات ثني حديد التسليح قرصًا دوارًا مزودًا بدبابيس ثني ثابتة ومتحركة لتشكيل الفولاذ. يوضع حديد التسليح بين الدبابيس، ويدور القرص الدوار، مما يجبر القضيب على الانحناء حول الدبوس الثابت. يوفر محرك الآلة عزم دوران (يصل إلى 3500 نيوتن متر في بعض الطرازات) للتغلب على مقاومة الخضوع للفولاذ [مرجع: 4]. يتم التحكم بدقة في زاوية الثني، والتي تتراوح عادةً من 0° إلى 180° [مرجع: 1] [مرجع: 3].
2. الثني على البارد ومبدأ خواص المواد
- يُثنى حديد التسليح على البارد (بدون تسخين) بتطبيق قوة تتجاوز حد المرونة للفولاذ ولكنها أقل من مقاومة الشد القصوى. يحدث هذا التشوه الدائم من خلال الانزلاق على طول المستويات البلورية للبنية المجهرية للفولاذ. يتم تحديد الحد الأدنى لقطر الثني وفقًا للمعايير الهندسية لمنع تشقق القضيب أو إضعافه. يحافظ الثني على البارد على سلامة سطح الفولاذ ولا يُغير خصائصه المعدنية [مرجع: 1].
3. أنظمة التحكم ومبدأ الأتمتة
- تستخدم الآلات الحديثة وحدات تحكم منطقية قابلة للبرمجة (PLC) أو أنظمة مؤازرة لأتمتة عملية الثني [مرجع: 8]. يُدخل المشغلون الشكل المطلوب (مثل الركائز، أو الخطافات، أو الأشكال المخصصة) باستخدام لوحة تحكم مزودة بشاشة عرض رسومية [مرجع: 8]. يقوم النظام تلقائيًا بضبط زاوية الثني وسرعته وتسلسله. تتميز بعض الطرازات المتقدمة بمكتبات رسومية تحتوي على قوالب للأشكال الشائعة، مما يقلل وقت الإعداد [مرجع: 8].
4. الإنتاجية ومبدأ تدفق المواد
- يمكن لآلات الثني الآلية معالجة عدة قضبان في وقت واحد، مما يزيد الإنتاج بشكل ملحوظ مقارنةً بالثني اليدوي. تسمح أنظمة التغذية ثنائية الأسلاك بالتشغيل المستمر، بمعدلات إنتاج تصل إلى 4-6 أطنان في الساعة [مرجع: 1]. صُممت هذه الآلات لتكون قليلة الصيانة، مع ميزات مثل التعويض التلقائي للانحراف الزاوي وإعادة الضبط بنقرة واحدة لاستعادة الأخطاء [مرجع: 8].
II. جوانب التطبيق العملي
1. تطبيقات البناء والخرسانة مسبقة الصب
- تُستخدم آلات ثني حديد التسليح في تصنيع أقفاص التسليح، والركائز، والخطافات للأعمدة والجسور والأساسات في مواقع البناء. كما تُستخدم في مصانع الخرسانة مسبقة الصب لإنتاج عناصر تسليح قياسية. هذه الآلات مناسبة لقضبان الصلب المدرفلة على الساخن والبارد بأقطار مختلفة [مرجع: 1] [مرجع: 3].
2. إعداد الآلة وتشغيلها
- يختار المشغل دبابيس الثني المناسبة لقطر حديد التسليح. تُبرمج معايير الثني (الزاوية، والسرعة، وعدد الثنيات) باستخدام لوحة التحكم. يُغذى حديد التسليح إلى الآلة، وتبدأ دورة الثني. تُجرى فحوصات الجودة على القطعة الأولى للتحقق من الدقة [مرجع: 4].
3. السلامة والصيانة
- يجب على المشغلين ارتداء معدات الوقاية الشخصية (نظارات السلامة، والقفازات، وأحذية السلامة ذات المقدمة الفولاذية) واتباع إجراءات العزل والتحذير أثناء الصيانة. ينبغي فحص الآلات بانتظام للتأكد من عدم وجود تآكل في دبابيس الثني، والموجهات، والمكونات الهيدروليكية/الكهربائية. ويساهم التشحيم والتنظيف المناسبان في إطالة عمر الآلة.
أولاً: الجوانب الأساسية
1. آلية الثني ومبدأ الميزة الميكانيكية
- تستخدم آلات ثني حديد التسليح قرصًا دوارًا مزودًا بدبابيس ثني ثابتة ومتحركة لتشكيل الفولاذ. يوضع حديد التسليح بين الدبابيس، ويدور القرص الدوار، مما يجبر القضيب على الانحناء حول الدبوس الثابت. يوفر محرك الآلة عزم دوران (يصل إلى 3500 نيوتن متر في بعض الطرازات) للتغلب على مقاومة الخضوع للفولاذ [مرجع: 4]. يتم التحكم بدقة في زاوية الثني، والتي تتراوح عادةً من 0° إلى 180° [مرجع: 1] [مرجع: 3].
2. الثني على البارد ومبدأ خواص المواد
- يُثنى حديد التسليح على البارد (بدون تسخين) بتطبيق قوة تتجاوز حد المرونة للفولاذ ولكنها أقل من مقاومة الشد القصوى. يحدث هذا التشوه الدائم من خلال الانزلاق على طول المستويات البلورية للبنية المجهرية للفولاذ. يتم تحديد الحد الأدنى لقطر الثني وفقًا للمعايير الهندسية لمنع تشقق القضيب أو إضعافه. يحافظ الثني على البارد على سلامة سطح الفولاذ ولا يُغير خصائصه المعدنية [مرجع: 1].
3. أنظمة التحكم ومبدأ الأتمتة
- تستخدم الآلات الحديثة وحدات تحكم منطقية قابلة للبرمجة (PLC) أو أنظمة مؤازرة لأتمتة عملية الثني [مرجع: 8]. يُدخل المشغلون الشكل المطلوب (مثل الركائز، أو الخطافات، أو الأشكال المخصصة) باستخدام لوحة تحكم مزودة بشاشة عرض رسومية [مرجع: 8]. يقوم النظام تلقائيًا بضبط زاوية الثني وسرعته وتسلسله. تتميز بعض الطرازات المتقدمة بمكتبات رسومية تحتوي على قوالب للأشكال الشائعة، مما يقلل وقت الإعداد [مرجع: 8].
4. الإنتاجية ومبدأ تدفق المواد
- يمكن لآلات الثني الآلية معالجة عدة قضبان في وقت واحد، مما يزيد الإنتاج بشكل ملحوظ مقارنةً بالثني اليدوي. تسمح أنظمة التغذية ثنائية الأسلاك بالتشغيل المستمر، بمعدلات إنتاج تصل إلى 4-6 أطنان في الساعة [مرجع: 1]. صُممت هذه الآلات لتكون قليلة الصيانة، مع ميزات مثل التعويض التلقائي للانحراف الزاوي وإعادة الضبط بنقرة واحدة لاستعادة الأخطاء [مرجع: 8].
II. جوانب التطبيق العملي
1. تطبيقات البناء والخرسانة مسبقة الصب
- تُستخدم آلات ثني حديد التسليح في تصنيع أقفاص التسليح، والركائز، والخطافات للأعمدة والجسور والأساسات في مواقع البناء. كما تُستخدم في مصانع الخرسانة مسبقة الصب لإنتاج عناصر تسليح قياسية. هذه الآلات مناسبة لقضبان الصلب المدرفلة على الساخن والبارد بأقطار مختلفة [مرجع: 1] [مرجع: 3].
2. إعداد الآلة وتشغيلها
- يختار المشغل دبابيس الثني المناسبة لقطر حديد التسليح. تُبرمج معايير الثني (الزاوية، والسرعة، وعدد الثنيات) باستخدام لوحة التحكم. يُغذى حديد التسليح إلى الآلة، وتبدأ دورة الثني. تُجرى فحوصات الجودة على القطعة الأولى للتحقق من الدقة [مرجع: 4].
3. السلامة والصيانة
- يجب على المشغلين ارتداء معدات الوقاية الشخصية (نظارات السلامة، والقفازات، وأحذية السلامة ذات المقدمة الفولاذية) واتباع إجراءات العزل والتحذير أثناء الصيانة. ينبغي فحص الآلات بانتظام للتأكد من عدم وجود تآكل في دبابيس الثني، والموجهات، والمكونات الهيدروليكية/الكهربائية. ويساهم التشحيم والتنظيف المناسبان في إطالة عمر الآلة.
Daily crafts 다른 영상

إنقاذ الحيوانات: تحرير زرافة عالقة داخل هيكل خرساني - باستخدام الأدوات والآلات
조회수 114,480

الشواء التقليدي بالطين: طهي خنزير كامل داخل الطين - الأدوات والمعدات
조회수 9,351

كيف يقوم الفنيون بتجميع وتشحيم صندوق التروس الحلقي (Cycloidal Gearbox) - الأدوات والآلات
조회수 12,054
كيف يتسلق المزارعون أشجار الأريكا الطويلة باستخدام حلقة للقدم - أدوات وآلات
조회수 66,511
الخبز في المصانع: فيزياء الإنتاج الكمّي لخبز الذرة - الأدوات والآلات
조회수 72,430
التفكيك الصناعي: سحق سيارة خردة باستخدام رافعة شوكية - أدوات وآلات
조회수 33,917

كيفية ملء الشقوق العميقة في الجدران باستخدام عجينة أسمنتية - الأدوات والمعدات
조회수 23,964

كيفية صب وتسوية طبقة تسوية (سكريد) من الخرسانة الرغوية خفيفة الوزن - الأدوات والمعدات
조회수 32,631